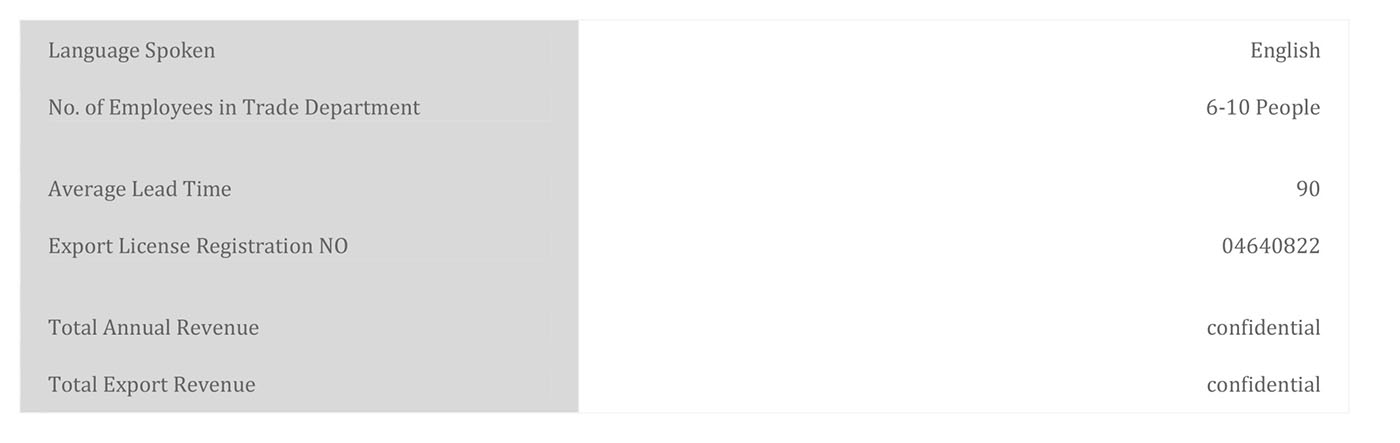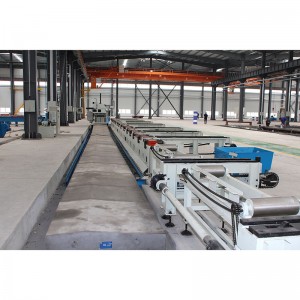
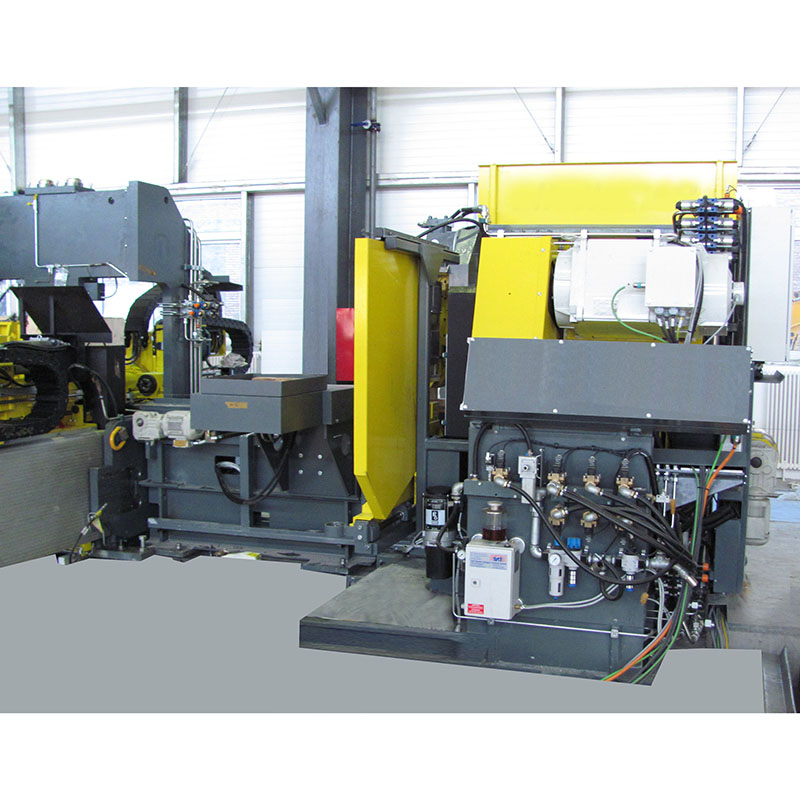
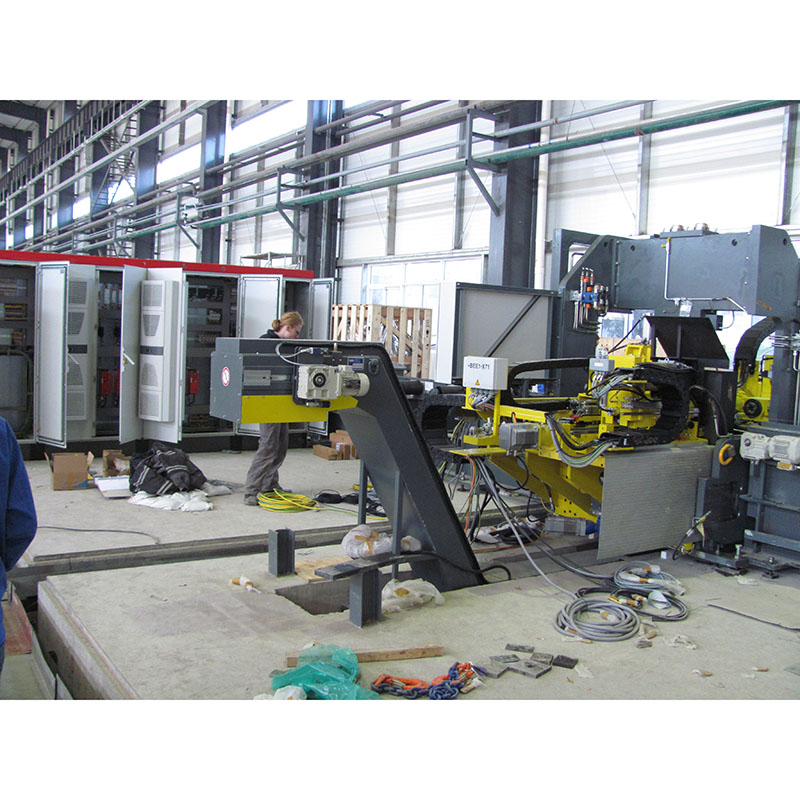
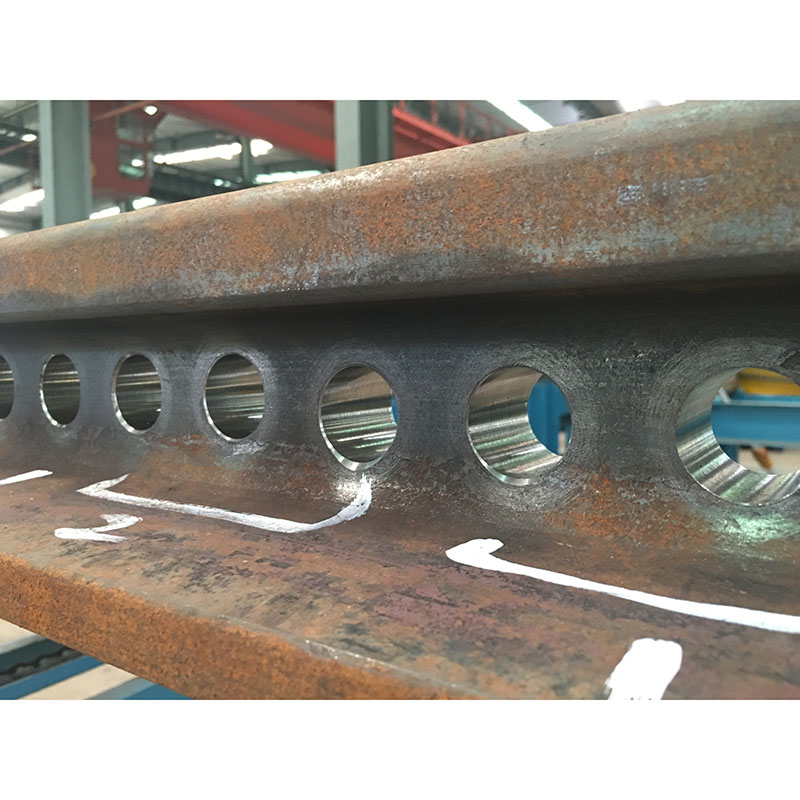

Kombinovana proizvodna linija za CNC šinsku pilu i bušilicu RDS13
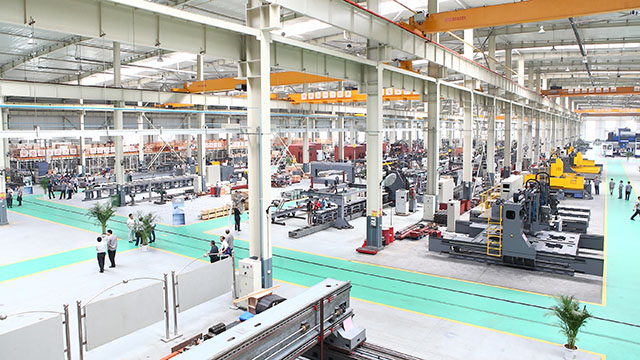

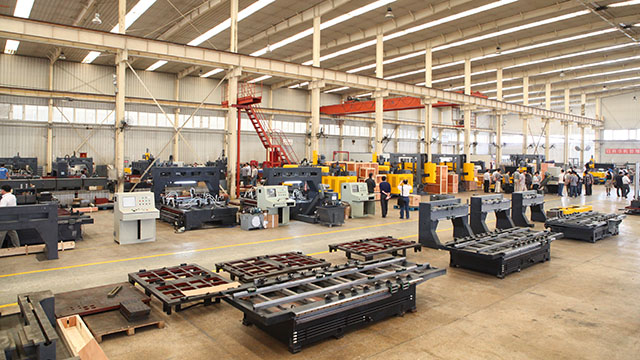
| Stavka | parametar | Specifikacija |
| Osnovni model šine | Vrsta materijala | 50 kg/m²,60 kg/m²,75 kg/m² tvrdoća 340~400HB |
| Jezgro šine od legiranog čelika, umetak od legiranog čelika, tvrdoća 38 HRC~45 HRC | ||
| Veličina šine | Dužina sirovine | 2000. godine~1250mm |
| Zahtjevi za obradu | Materijaldužina | 1300~800mm |
| Materijaltolerancija dužine | ±1 mm | |
| Okomitost čeone površine | 0,5 mm | |
| Prečnik bušenja | φ31~φ60 mm | |
| Prečnik rupetolerancija | 0~0,5 mm | |
| Raspon visine rupe | 60~100 mm | |
| Glavni tehnički parametri mašine | Metoda piljenja | Kružna pila (velika brzina) |
| Snaga motora vretena | 37 kW | |
| Prečnik lista pile | Φ660mm | |
| Maksimalna brzina kretanja X ose | 25 m/min | |
| Maksimalna brzina kretanja Z ose | 6 m/min | |
| Tip vretena za bušenje | BT50 | |
| BušenjeBrzina vretena | 3000 o/min | |
| BušenjeSnaga servo motora vretena | 37 kW | |
| Maksimalna brzina kretanja X, Y, Z osa | 12 m/min | |
| Tip vretena za zakošavanje | NT40 | |
| Obrtaji vretena za zakošavanje, maks. | 1000 | |
| Snaga motora vretena za zakošavanje | 2,2 kW | |
| Brzina kretanja Y2 osi i Z2 osi | 10m/min | |
| Električna permanentna magnetska stezna glava | 250×200×140 mmjoš jedan200×200×140 mm) | |
| Radno usisavanje | ≥250 N/cm² | |
| Sistem za uklanjanje strugotine | 2set | |
| Tip transportera za strugotine | Plosnati lanac | |
| Brzina uklanjanja strugotine | 2 m/min | |
| CNC sistem | Siemens828D | |
| Broj CNC sistema | 2 seta | |
| Broj CNC osa | 6+1 osa,2+1 osa | |
| Visina radnog stola | 700 mm | |
| Visina radnog stola | oko 37,8 m × 8 m × 3,4 m |
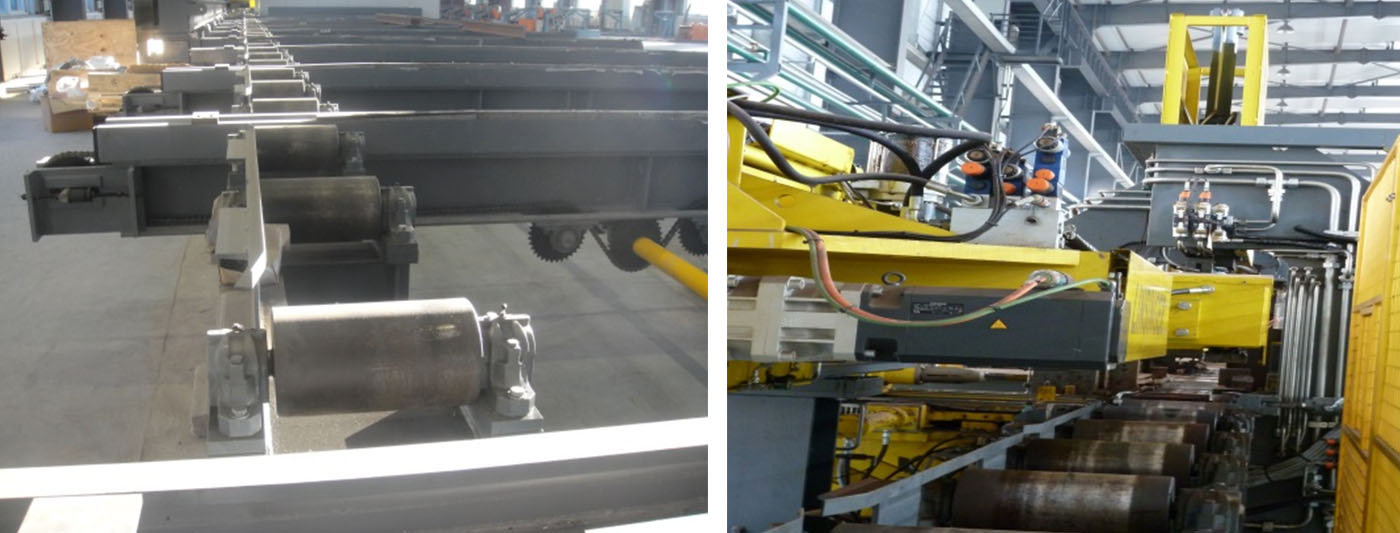
1. Na jedinici za piljenje nalazi se uređaj za uklanjanje strugotine s lista pile, koji je odgovoran za uklanjanje piljevine s lista pile. Uređaj za hlađenje i podmazivanje podmazuje i hladi područje piljenja, što poboljšava vijek trajanja lista pile, vodilice, a mobilni stup je postavljen na postolje stroja.
2. Sistem kodiranja
Sistem za kodiranje je instaliran na vanjskoj strani ram glave motora i opremljen je glavnim računarom za programiranje i kontrolu sistema za kodiranje.
3. Jedinica za bušenje
Usvojena je konstrukcija stuba, a stub usvaja zavarenu konstrukciju od čelične ploče. Nakon žarenja i tretmana vještačkim starenjem, osigurana je stabilnost tačnosti obrade.
4. Glava bušilice
Glava bušilice je klipne konstrukcije sa jakom krutošću. Zupčasti remen ima visoku zateznu čvrstoću, dug vijek trajanja, nisku buku i niske vibracije pri radu velikom brzinom. Precizno vreteno je interno hlađeno i šuplje, te je opremljeno mehanizmom za provlačenje s četiri latice pod uglom od 45°. Zadnji kraj preciznog vretena opremljen je hidrauličnim cilindrom za probijanje radi lakše zamjene alata.
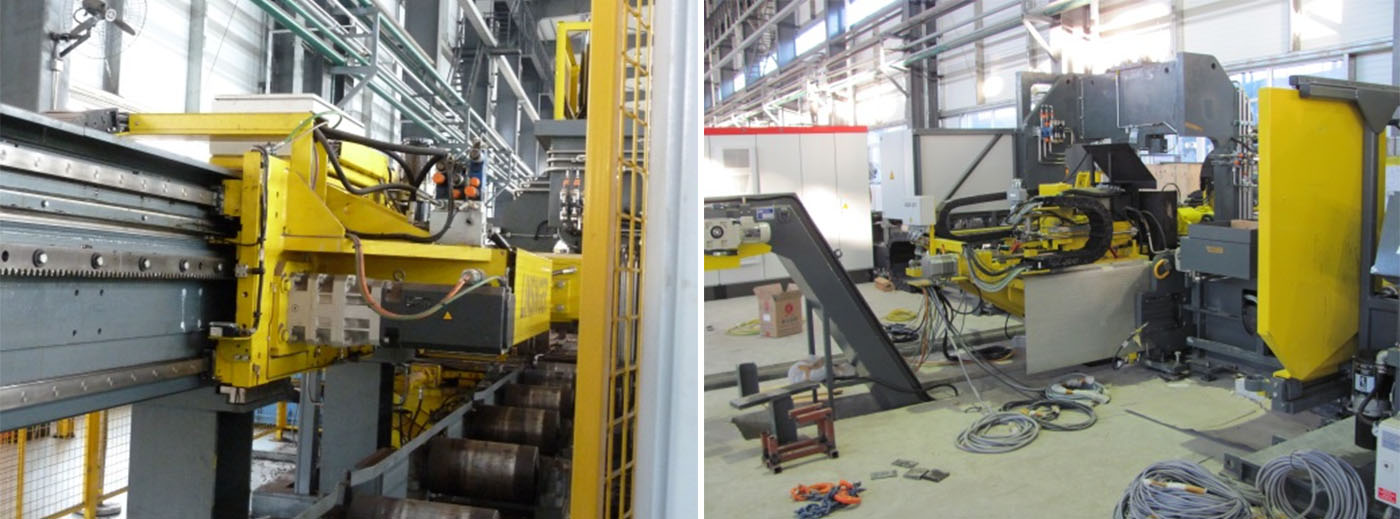
5. Radni sto
Radni stol koristi konstrukciju za zavarivanje čeličnih ploča, prethodna obrada se provodi prije zavarivanja, a nakon zavarivanja se provodi ublažavanje napona i termička obrada starenja kako bi se osigurala tačnost i stabilnost.
6. Sistem za uklanjanje strugotine
Automatski transporter strugotine je tipa ravnog lanca, sa ukupno dva seta. Jedan set se koristi za jedinicu za pilu i postavlja se ispod bočne strane lista pile. Drugi set se koristi za jedinicu za bušenje, koja se postavlja između kreveta i radnog stola. Željezne strugotine padaju na transporter strugotine putem vodiča za strugotine na radnom stolu, a željezne strugotine se transportuju do kutije za željezne strugotine na vrhu kroz transporter strugotine.
7. Sistem podmazivanja
Postoje dva seta centraliziranih automatskih sistema podmazivanja, jedan za jedinicu za piljenje, a drugi za jedinicu za bušenje. Automatski sistem podmazivanja vrši povremeno podmazivanje para linearnih vodilica, para kugličnih vijaka i para zupčanika s letvom kako bi se osigurala njihova tačnost i vijek trajanja.
8. Električni sistem
Električni sistem koristi numerički upravljački sistem Siemens 828D, ukupno dva seta, jedan set se koristi za upravljanje jedinicom za piljenje, horizontalnim stalkom za uvlačenje, stolom s valjcima za uvlačenje i srednjim stolom s valjcima. Drugi set se koristi za upravljanje jedinicom za bušenje, radnim stolom 1, horizontalnim stalkom za istovar i radnim stolom.
| NE. | Stavka | Brend | Porijeklo |
| 1 | Linearni vodilica par | HIWIN | Tajvan, Kina |
| 2 | CNC sistem 828D | Siemens | Njemačka |
| 3 | Sservo motor | Siemens | Njemačka |
| 4 | Sistem kodiranja | LDMinkjet štampač | Šangaj, Kina |
| 5 | Hidraulična pumpa za ulje | Justmark | Tajvan, Kina |
| 6 | Vučni lanac | CPS | Južna Koreja |
| 7 | Zupčanici, letve | APEX | Tajvan, Kina |
| 8 | Precizni reduktor | APEX | Tajvan, Kina |
| 9 | Precizno vreteno | KENTURN | Tajvan, Kina |
| 10 | Glavne električne komponente | Šnajder | Francuska |
Napomena: Gore navedeno je naš standardni dobavljač. Podložno je zamjeni komponentama istog kvaliteta druge marke ako gore navedeni dobavljač ne može isporučiti komponente u slučaju bilo kakvog posebnog problema.
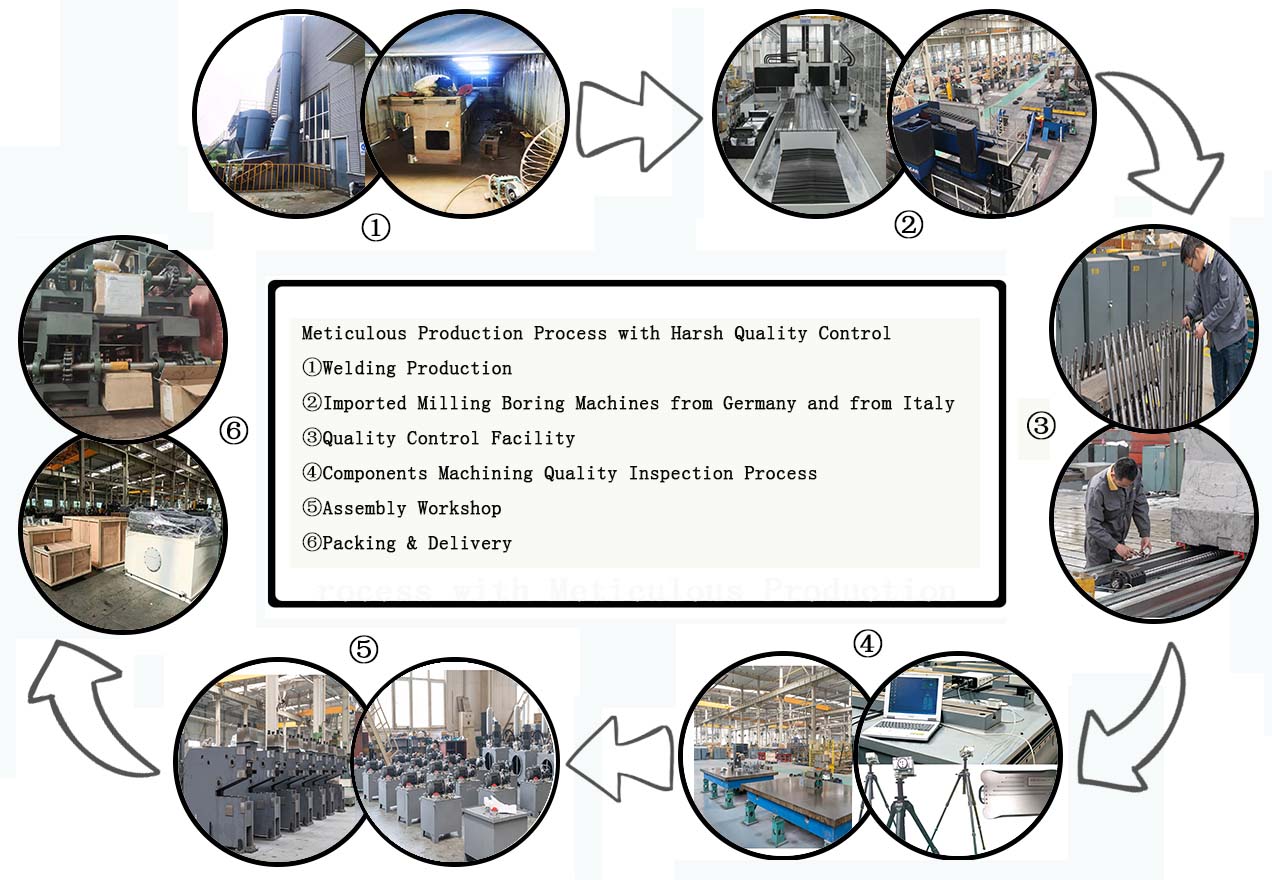
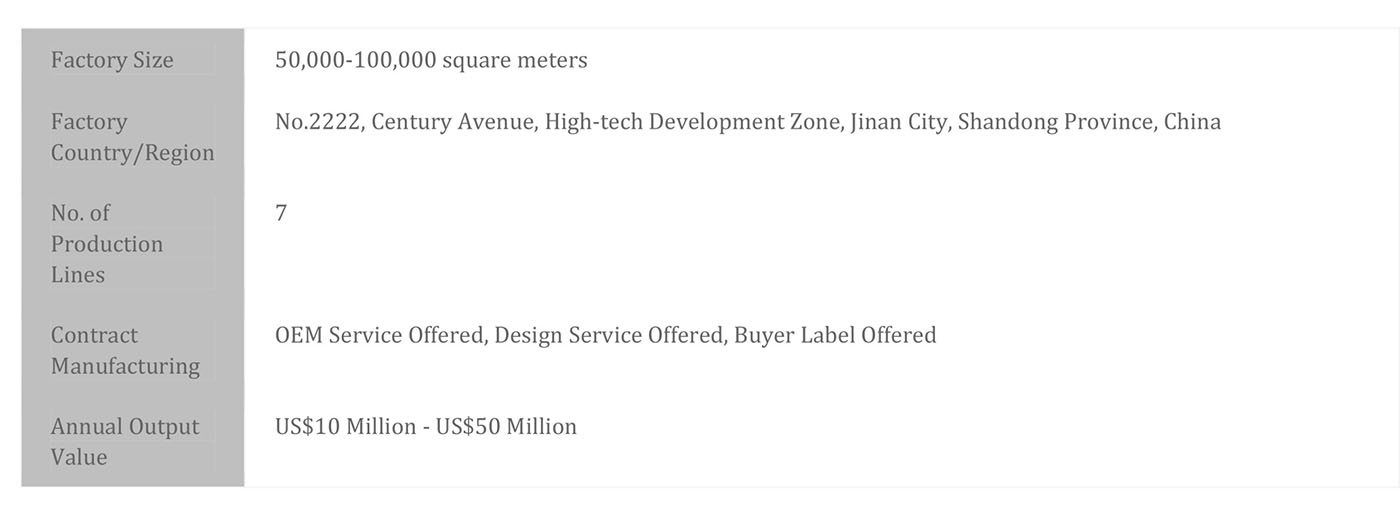
Kratak profil kompanije 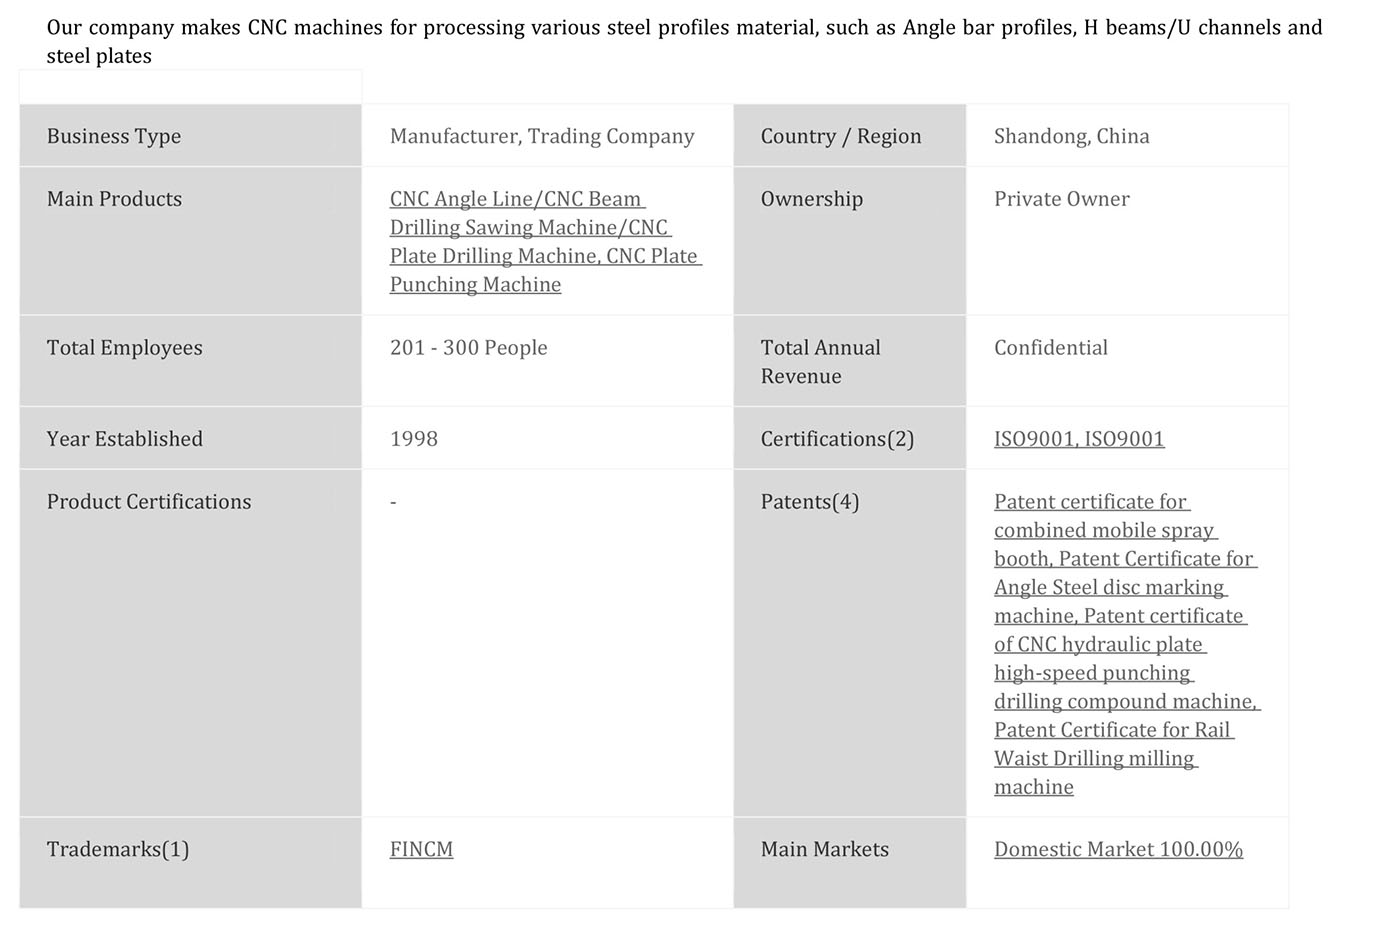 Informacije o tvornici
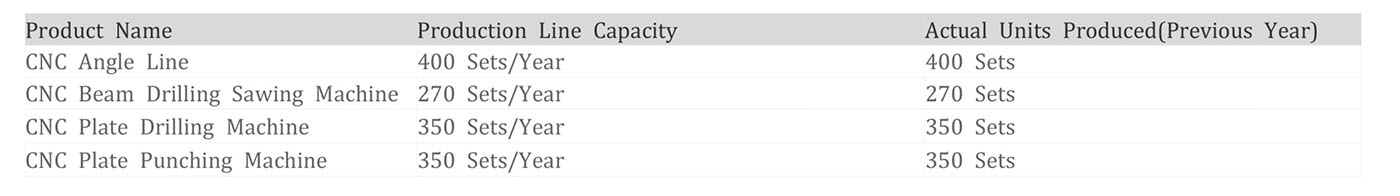
 Godišnji proizvodni kapacitet
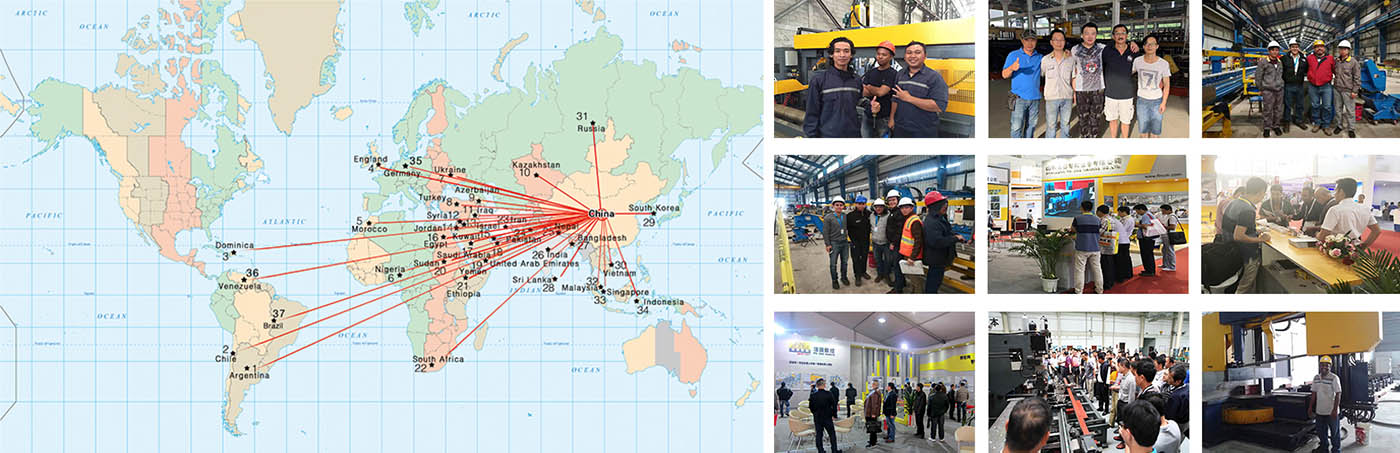
 Trgovačka sposobnost